
搅拌摩擦焊薄板结构影响因子
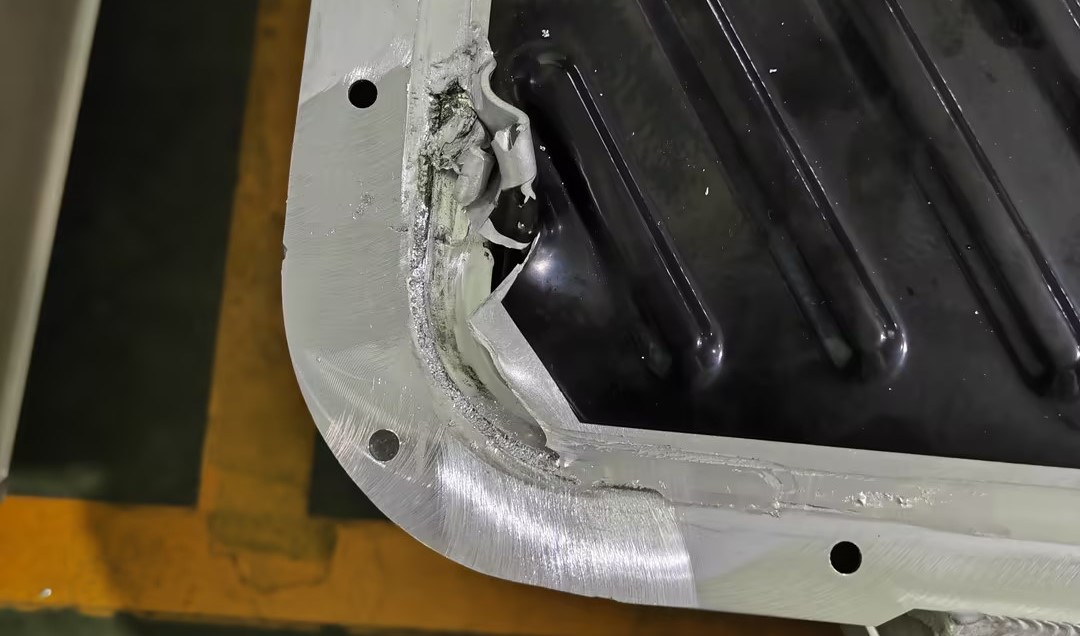
撕裂影响因子
水冷板高于框架
-
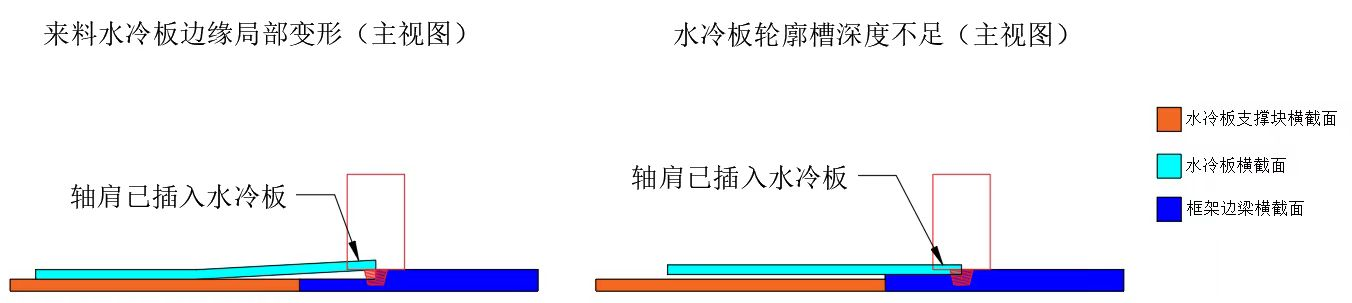
水冷板来料边缘局部变形、导致装配后水冷板高度高于框架,在进行焊接时,搅拌头轴肩插入水冷板内部,使其水冷板受到的推力大于水冷板屈服强度导致水冷板弯曲变形。
-
槽深度不够,也会导致装配后水冷板高度高于框架
图2-1
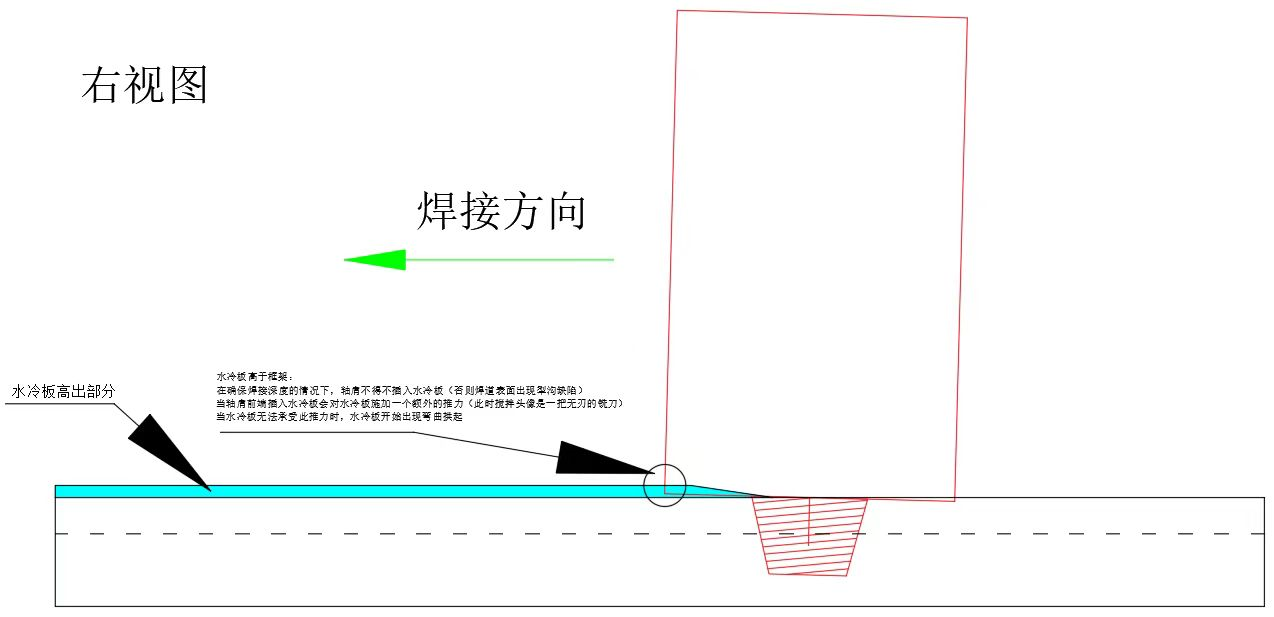
图2-2
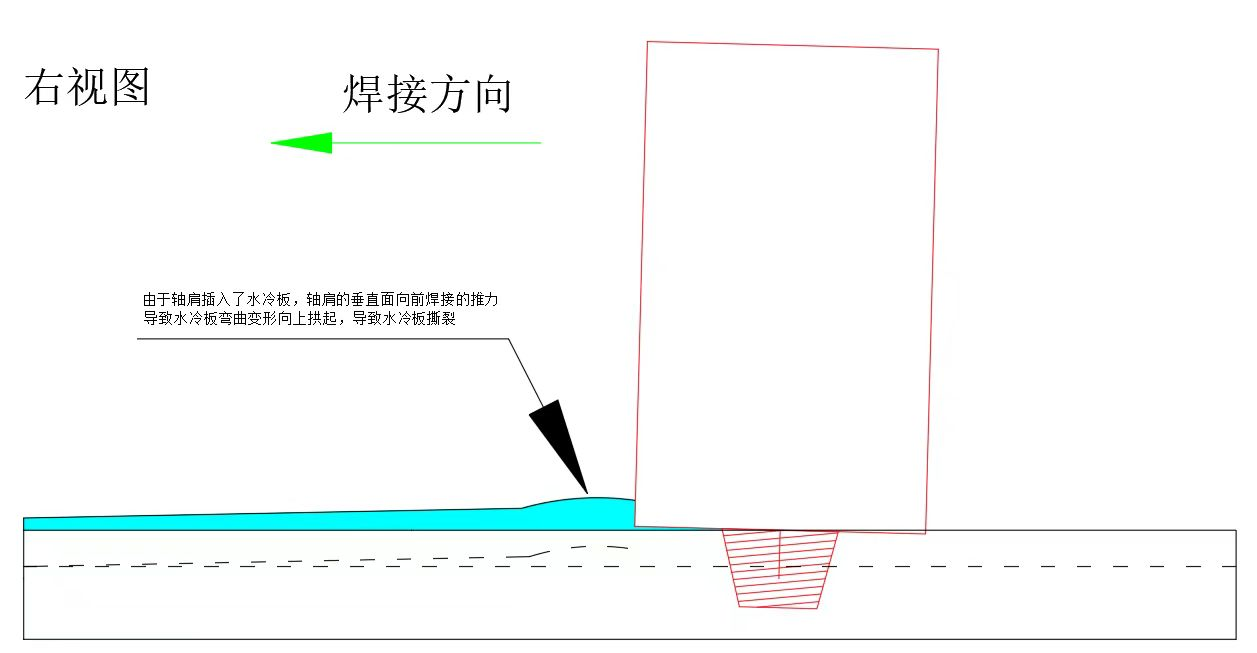
图3
工件装配异常
水冷板在装配时未能完全放入水冷板轮廓槽内,会影响焊接质量和结构的稳定性。
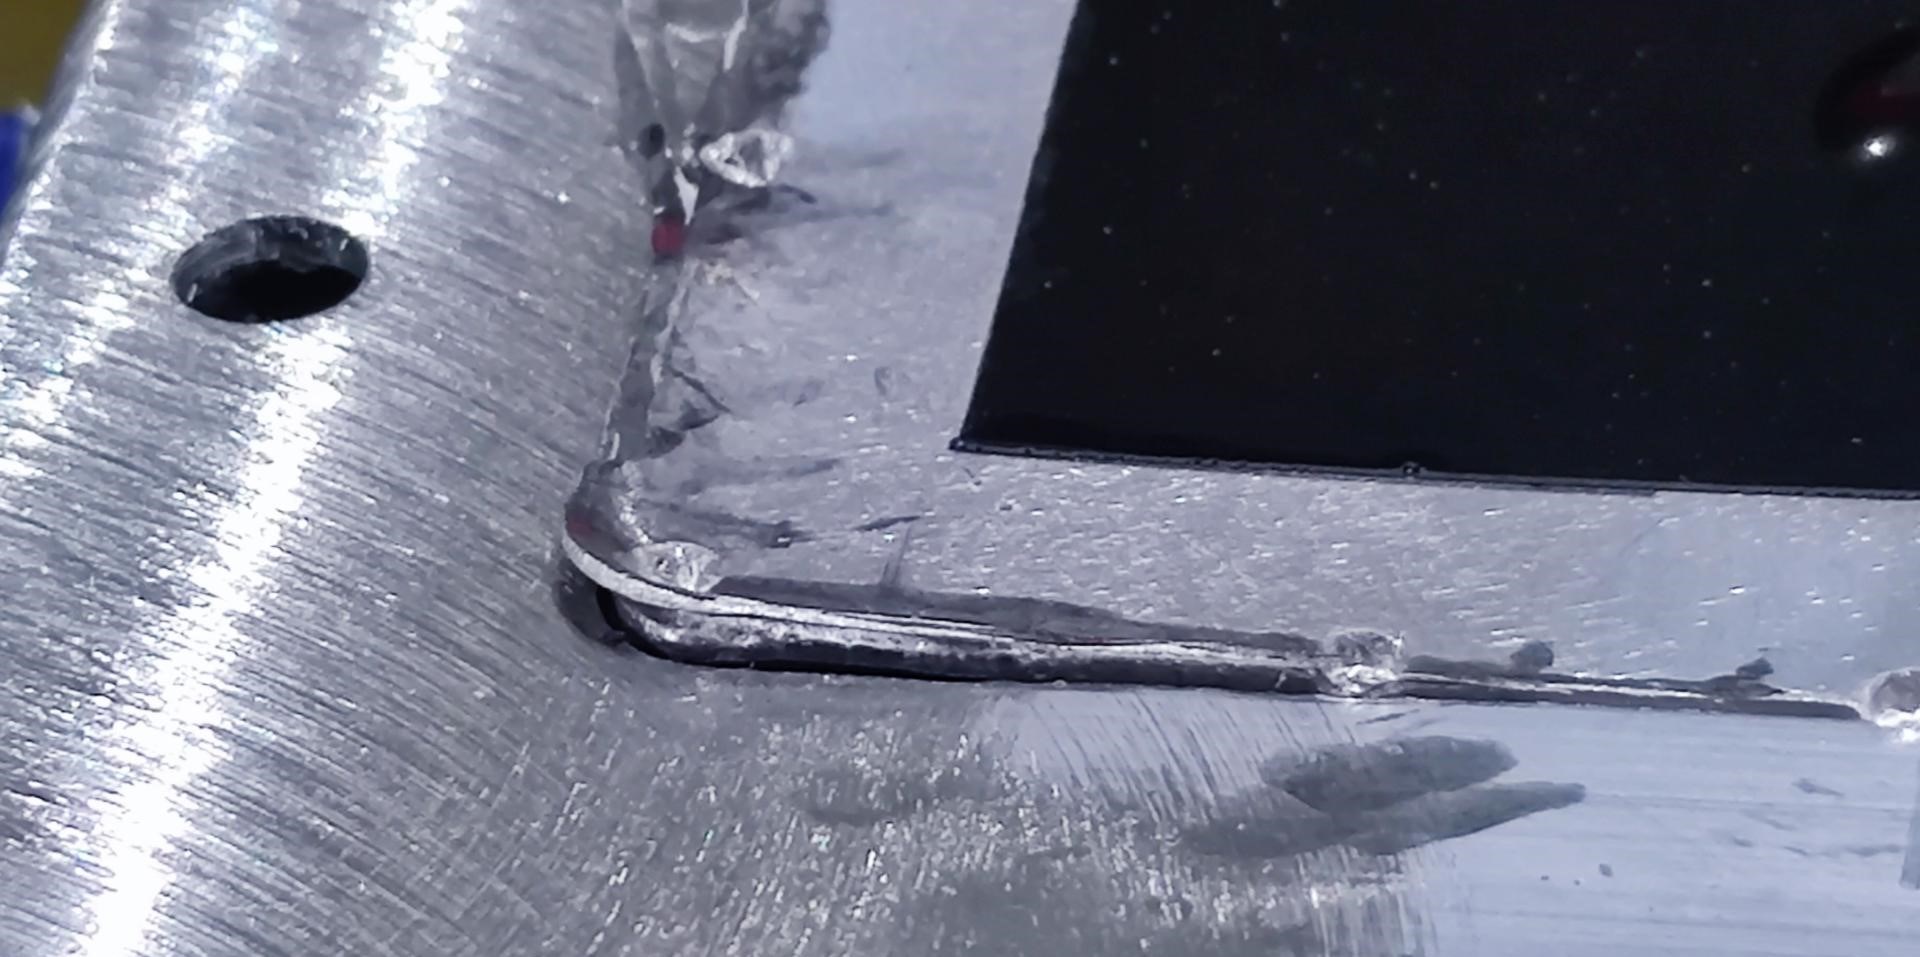
负重板
在将负重板压合至水冷板时,要确保两者边缘紧密贴合,以避免因压合不到位导致的水冷板边缘翘曲问题,从而减少焊接过程中发生撕裂的可能性
压入量(轴向压力)
- 恒位移(手动调节):操作员需手动调节Z轴高度,以适应不同的焊接需求。
- 恒压力(自动调节):自动调节系统,需设置合理的压力值,以确保焊接质量。
- 高低差(框架接头):框架接头的高低差导致在焊接R角时压力瞬时增大,影响焊接效果。
平面度影响因子
材料特性
- 水冷板所用的材料必须符合设计要求,包括材料的化学成分、机械性能等。
- 材料表面的处理(如涂层、抛光等)也会影响平面度,因为不均匀的表面处理可能导致局部应力集中,影响平面度。
- 材料的尺寸精度必须严格控制,以确保在后续加工和装配过程中能够达到设计要求的平面度。
加热温度
- 加热温度的均匀性对材料的热膨胀和收缩有直接影响,不均匀的加热会导致材料变形,影响平面度。
- 加热速率过快或过慢都可能导致材料内部应力不均,进而影响平面度。
- 加热时间的长短也会影响材料的热处理效果,过短可能导致材料内部应力未完全释放,过长则可能引起材料性能退化。
工装加热板高度
- 工装的设计必须确保加热板与水冷板接触良好,以保证加热均匀。
- 工装加热板的高度应根据实际需要进行适当调节,以确保水冷板在加热过程中受热均匀。通过合理调整加热板高度,可以预防因受力不均可能引起的变形问题。
水冷板配合间隙
水冷板与型材装配后,间隙过小会导致水冷板膨胀受限,过大会影响焊接质量(如:烂孔,犁沟等缺陷)加热后间隙尽可能控制在 0.2±0.1mm
水冷板拉铆顺序
拉铆顺序不当可能会导致水冷板在拉铆过程中产生不均匀的应力分布,影响平面度。