实战说明

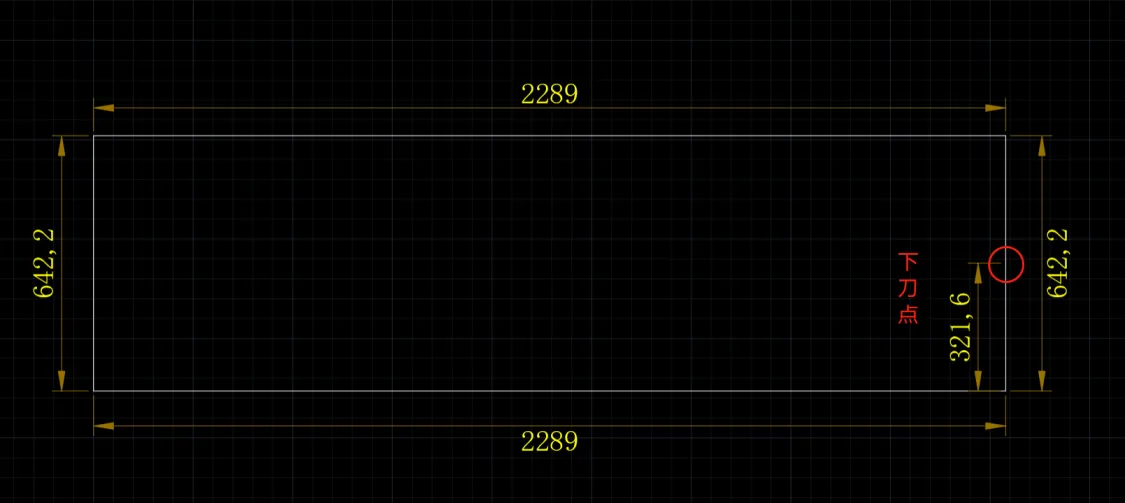
草图

草图

通过观察这幅草图,我们可以清晰地看出下刀点位置、每条焊道的焊程以及整个焊接过程,由此可以看出,是个圈焊式的焊接作业,因此,我们首先需要确定投影半径。

投影半径测量

  1. 进入半自动,输入 G0 C0,按下程序启动键,C 轴自然会旋转到 0 度
  2. 找一个参照物(通常是焊缝)按下手动模式使用手轮移动主轴使搅拌针贴近对准焊缝中心,记录显示屏 X 或 Y 轴的值。
  3. 移动主轴抬高到最上方,重复步骤 1 输入 G0 C180,按下程序启动键,等待 C 轴旋转停止不动
  4. 重复步骤 2 记录下显示屏 X 或 Y 轴的值
  5. 步骤 4 的 X 或 Y 值减去步骤 2 的 X 或 Y 值得到的数➗ 2 即为投影半径的值。

简单来说,就是通过在机器的两个不同位置(0 度和 180 度或 90 和 270 度)对准同一个参照物,然后计算两者之间距离的差值,最后再➗2 来得到投影半径。

点击展开

注:步骤 2 减步骤 4➗2 或者步骤 4 减步骤 2➗2 都可以,如果得出来的数值为负数时,在程序中 R999=多少,统一要求是正数输入,不能为负数。

例:856.854-892.651=-35.797/2=-17.8985 或者 892.651-856.854=35.797/2=17.8985,然后在程序开头写入代码:

R999=17.9 ;不允许为负数
DRFOF
G54G90
...

开始实战

  1. 确定了投影半径之后,我们第一步先设置投影半径

    R999=16.25 ; 设置投影半径
  2. 清除叠加并使用工件坐标系

    DRFOF ; 清除叠加
    G54 ; 设置使用哪个工件坐标系
  3. 抬刀到安全高度并设置起焊点、角度、转速,下刀深度等

    G90 G0 Z200 ; 抬刀安全高度
    M82 ; 刀补开
    G90 G0 X0 Y0 C270 ; 起焊点、起焊角度
    M4 S2000 ; 主轴以每分钟 2000 转逆时针旋转
    G90 G0 Z0 ; 快速下扎到工件表面
    M8 ; 吹气开
    M80; 开启主轴跟随
    G91 G01 Z-3 F20 ; 让搅拌针以每分钟20mm的速度下扎,F20这是为了慢慢的下扎产生热量, Z-3是根据搅拌针长而定
  4. 如若有压轮需求,则开启压轮,然后开始焊接,到一定距离再关闭压轮,否则会与工装夹具碰撞

    M64 ; 开启压轮
    G04 F1 ; 每当开启压轮后,必须要有停顿时间
    G91 G01 Y-221.6 F1000 ; 焊接轨迹
    M65 ; 关闭压轮,也是压轮的一个安全位置
    G91 G01 Y-100 F1000 ; 根据现场情况而定,留多少行程关闭压轮
  5. 拐弯时,由于没有圆弧衔接开启压轮,所以我们可以通过分段,分出 1mm 余量来开启压轮

    G91 G01 X-1 F300
    M64
    G04 F1
    ...
    ; 中间的代码基本都大同小异
    ...
    M65
    G91 G01 X-100 F1000
    ...
    ...
    ...

附上完整代码:

R999=16.25 ; 设置投影半径
DRFOF ; 清除叠加
G54 ; 设置使用哪个工件坐标系
G90 G0 Z200 ; 抬刀安全高度
M82 ; 刀补开
G90 G0 X0 Y0 C270 ; 起焊点、起焊角度
M04 S2000 ; 主轴以每分钟 2000 转逆时针旋转
G90 G0 Z0 ; 快速下扎到工件表面
M8 ; 吹气开
M80; 开启主轴跟随
G91 G01 Z-3 F20 ; 让搅拌针以每分钟20mm的速度下扎,F20这是为了慢慢的下扎产生热量, Z-3是根据搅拌针长而定
M64 ; 开启压轮
G04 F1 ; 每当开启压轮后,必须要有停顿时间
G91 G01 Y-221.6 F1000 ; 焊接轨迹
M65 ; 关闭压轮,也是压轮的一个安全位置
G91 G01 Y-100 F1000 ; 根据现场情况而定,留多少行程关闭压轮
G91 G01 X-1 F300
M64
G04 F1
G91 G01 X-2138 F1000
M65
G91 G01 X-150 F1000
G91 G01 Y1 F300
M64
G04 F1
G91 G01 Y511.2 F1000
M65
G91 G01 Y130 F1000
G91 G01 X1 F500
M64
G04 F1
G91 G01 X2138 F1000
M65
G91 G01 X150 F1000
G91 G01 Y-1 F300
M64
G04 F1
G91 G01 Y-189.6 F1000
M65
G91 G01 Y-135 F1000 ; 最后可以稍微走长一点盖过下刀点
G04 F1
G91 G01 Z1 F50 ; 抬刀 1mm 与母材分离 
M05 ; 主轴停止
M9 ; 关闭吹气
DRFOF
G90 G0 Z200 ; 抬刀安全高度
M81 ; 关闭主轴跟随
M83 ; 关闭刀补
G90 G0 X330 Y-420 ; 回到安全位置(也是让机床退出来,让生产人员方便取产品)
M30 ; 程序结束