倍福系统
恒压力补焊
-
首先先在程序里将下刀 Z 值抬刀
5mm及其它需要耗时的代码注释掉 -
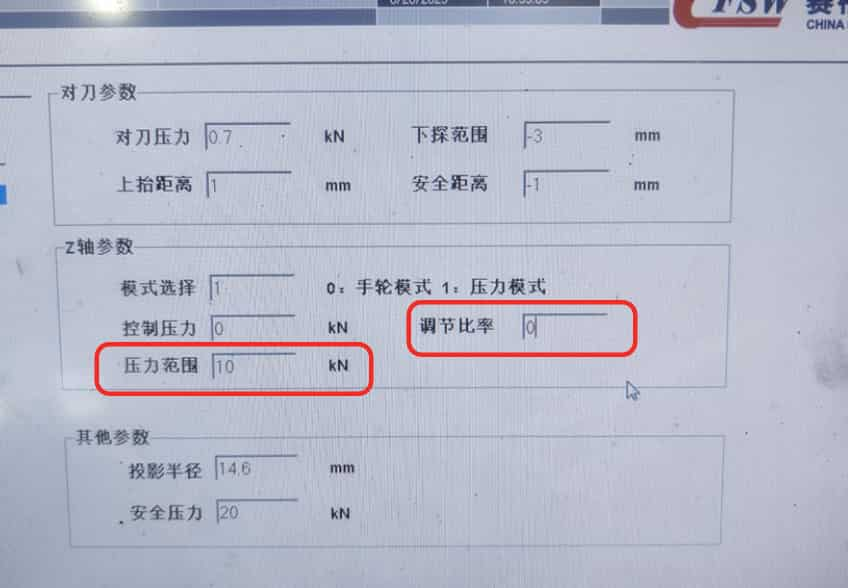
进入加工数据库
-
将压力范围设置成大于焊接程序里所设置的压力,例如程序设置的压力最大值为
6.5kN,那么压力范围设置成 >6.5即可 -
将调节比率设置为 0 使其不可上下调节 Z 轴,最后 F4、F3 依次循环多次操作
-
-
F5运行程序,空走到要补焊的地方F6暂停,并把进给的倍率旋钮到 0 -
再次进入加工数据库,将
压力范围与调节比例复原 -
回到主界面,F5 开始运行,此时观察面板 Z 值在慢慢往下扎,然后右下角切换成压力显示,观察压力,实际压力接近为设定压力时即可吧倍率匀速上升,最大建议 80%
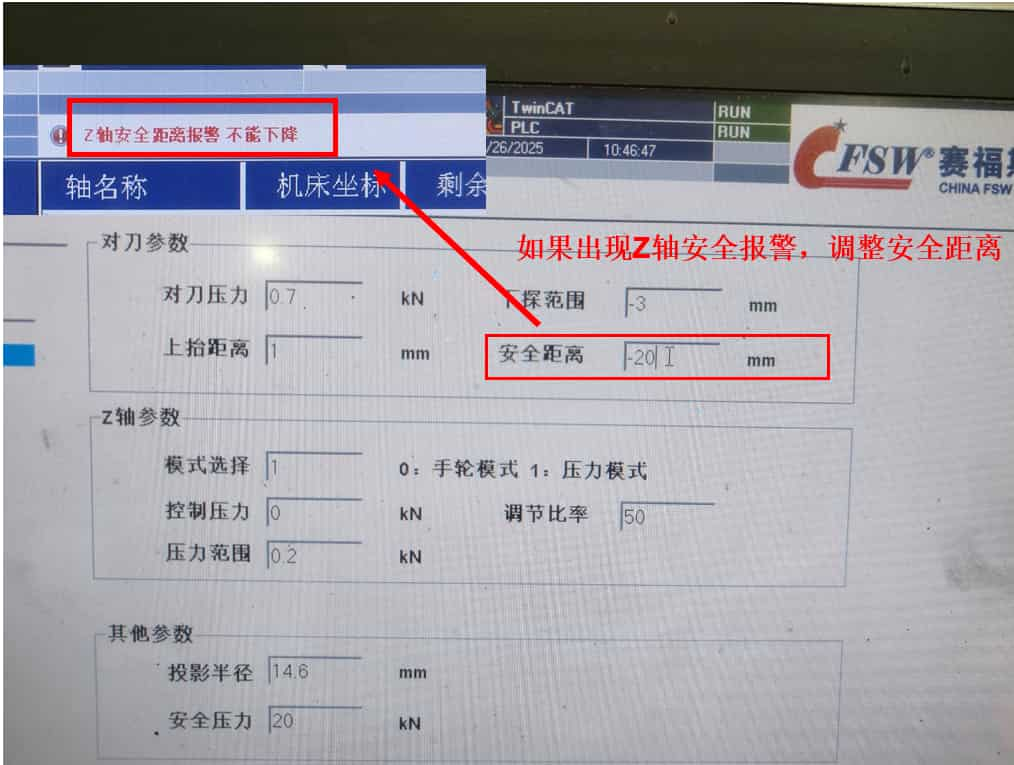
警告
如果出现 Z 轴安全报警,调整安全距离即可