
西门子系统
基本组件
有空再补充
锁定倍率
有时生产人员会因为赶产量而把倍率扭到 120%,这样就会导致产品的一个质量的问题,因此要对设备的倍率进行管控,最大限制为 100%。
-
打开调试界面,进入机床数据
-
在通用机床数据里面搜索
将进给限制为 100% 倍率
12010[18] - [30]
12030[18] - [30]
12050[18] - [30]
将主轴限制为 100% 倍率
12070[10] - [30]
以上全部改成 1 即可,最后拍急停,点击复位 Po,等待恢复。
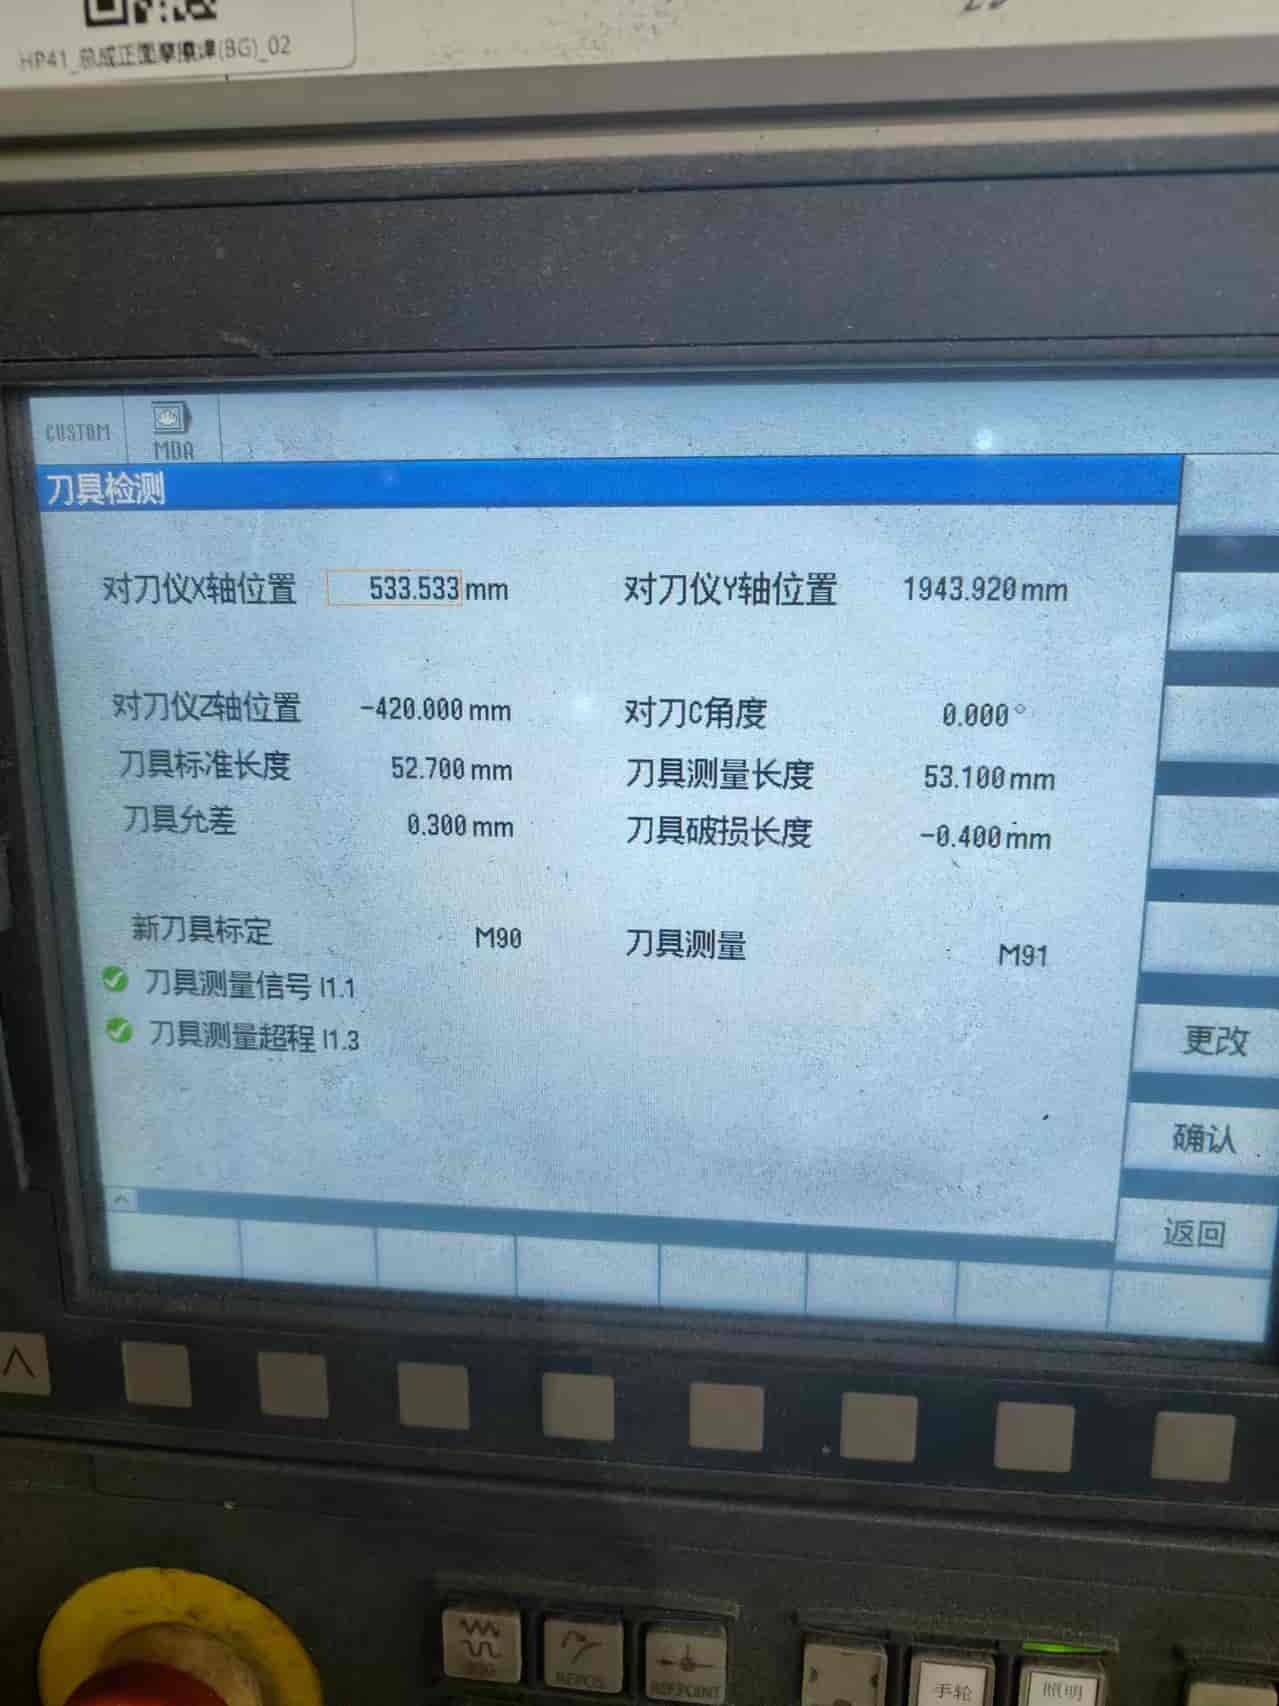
对刀仪标定设置
进入手动,使针接触到对刀仪一点即可,然后将 X Y Z 绝对坐标值记录到断刀检测即可,允许破损长度建议 0.3(泰利振特), 孚斯威为负数,后续只要更换新刀具的时候,要求半自动使用 M90 重新标定新刀具
更改加工计数方式
当我们在使用静轴肩焊接的时候,通常会在焊接完成后进行如下代码来实现主轴一直转来避免主轴卡死
而西门子那边默认是 M30 程序结束的时候来进行计数,所以这时,我们需要更改默认的计数方式
-
打开调试,进入机床数据
-
在通道机床数据搜索
27880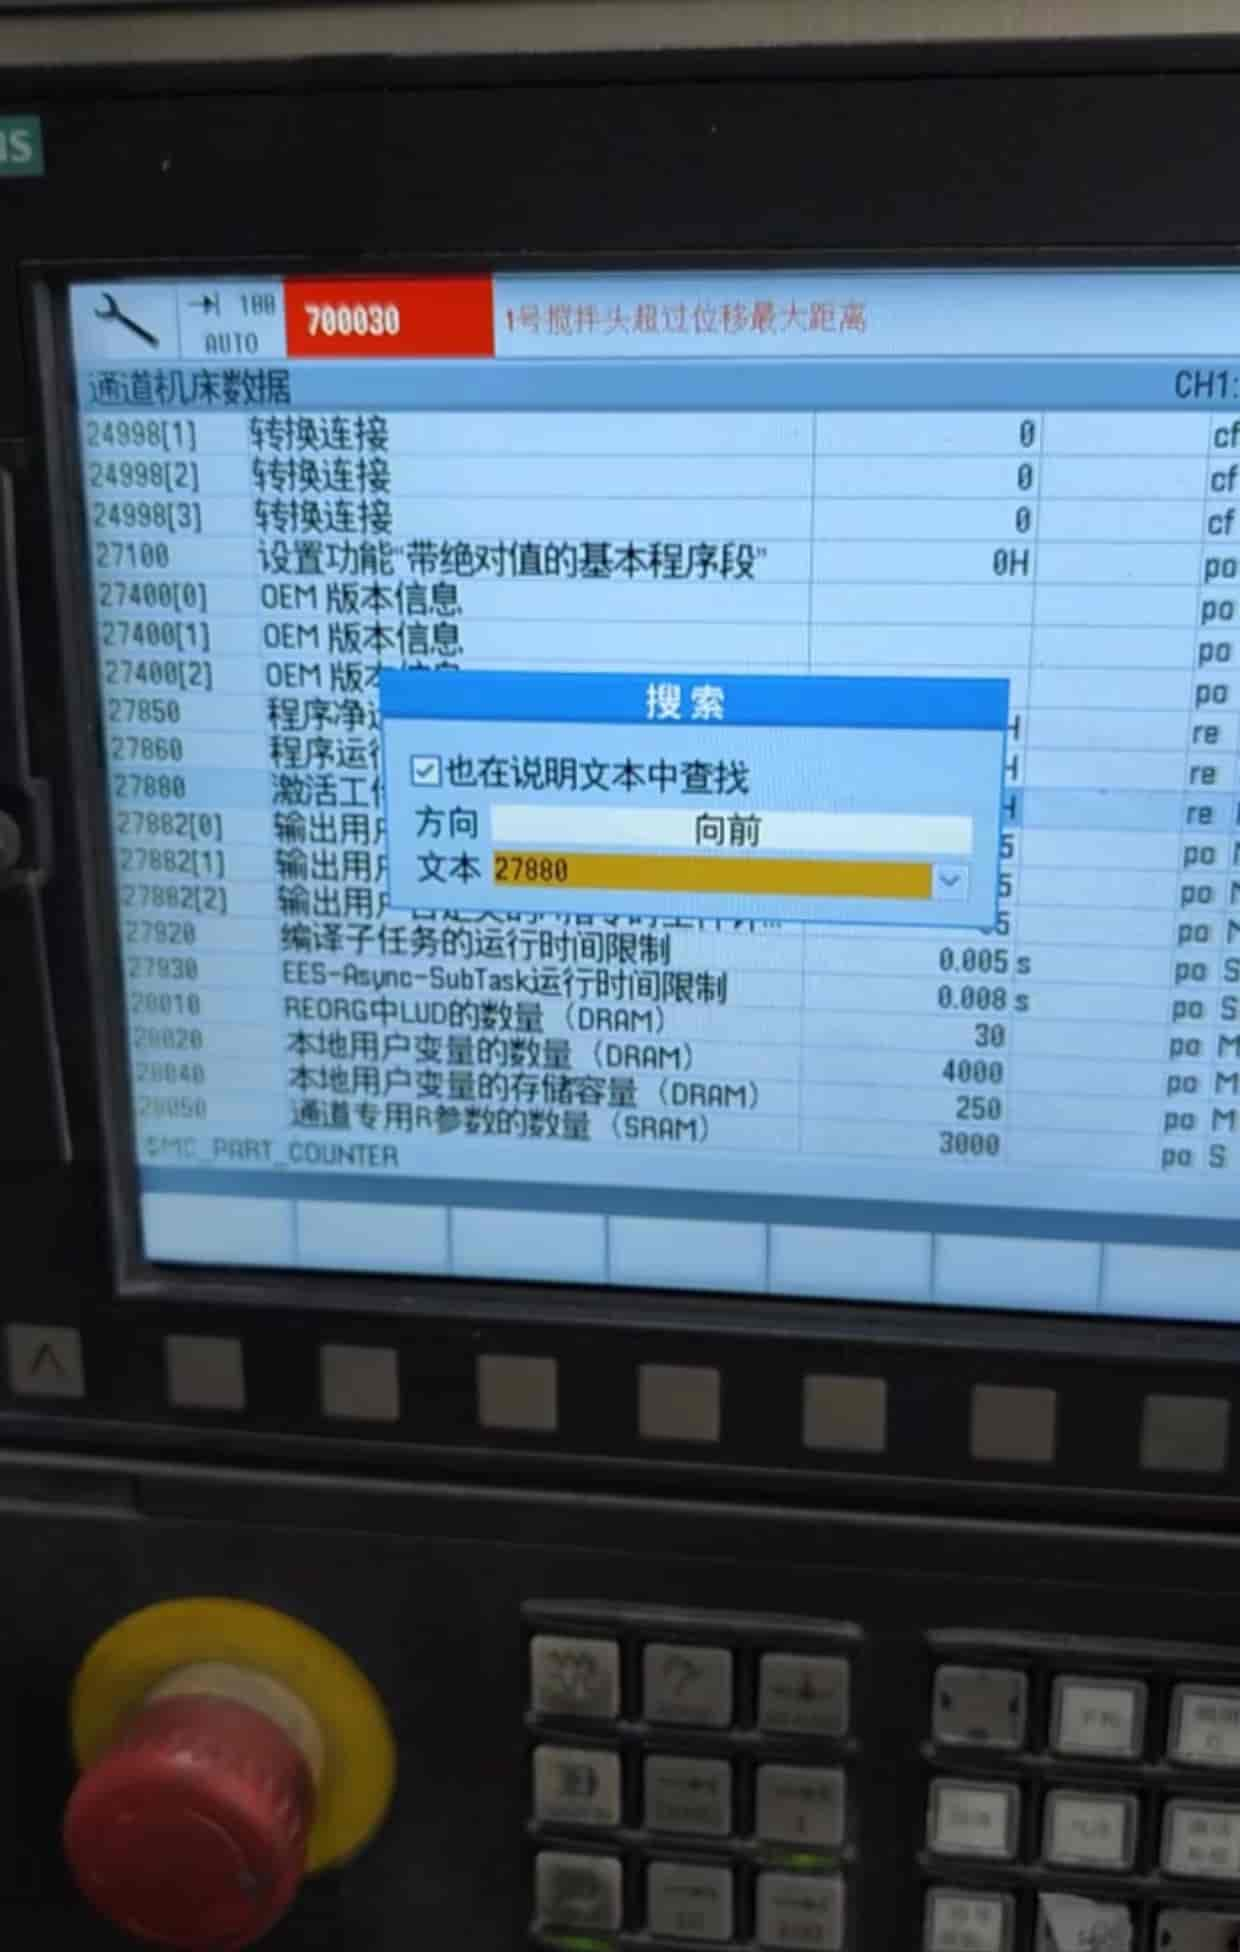
-
点
select选择健,把 Bit 9 给勾选,使其变成 B01H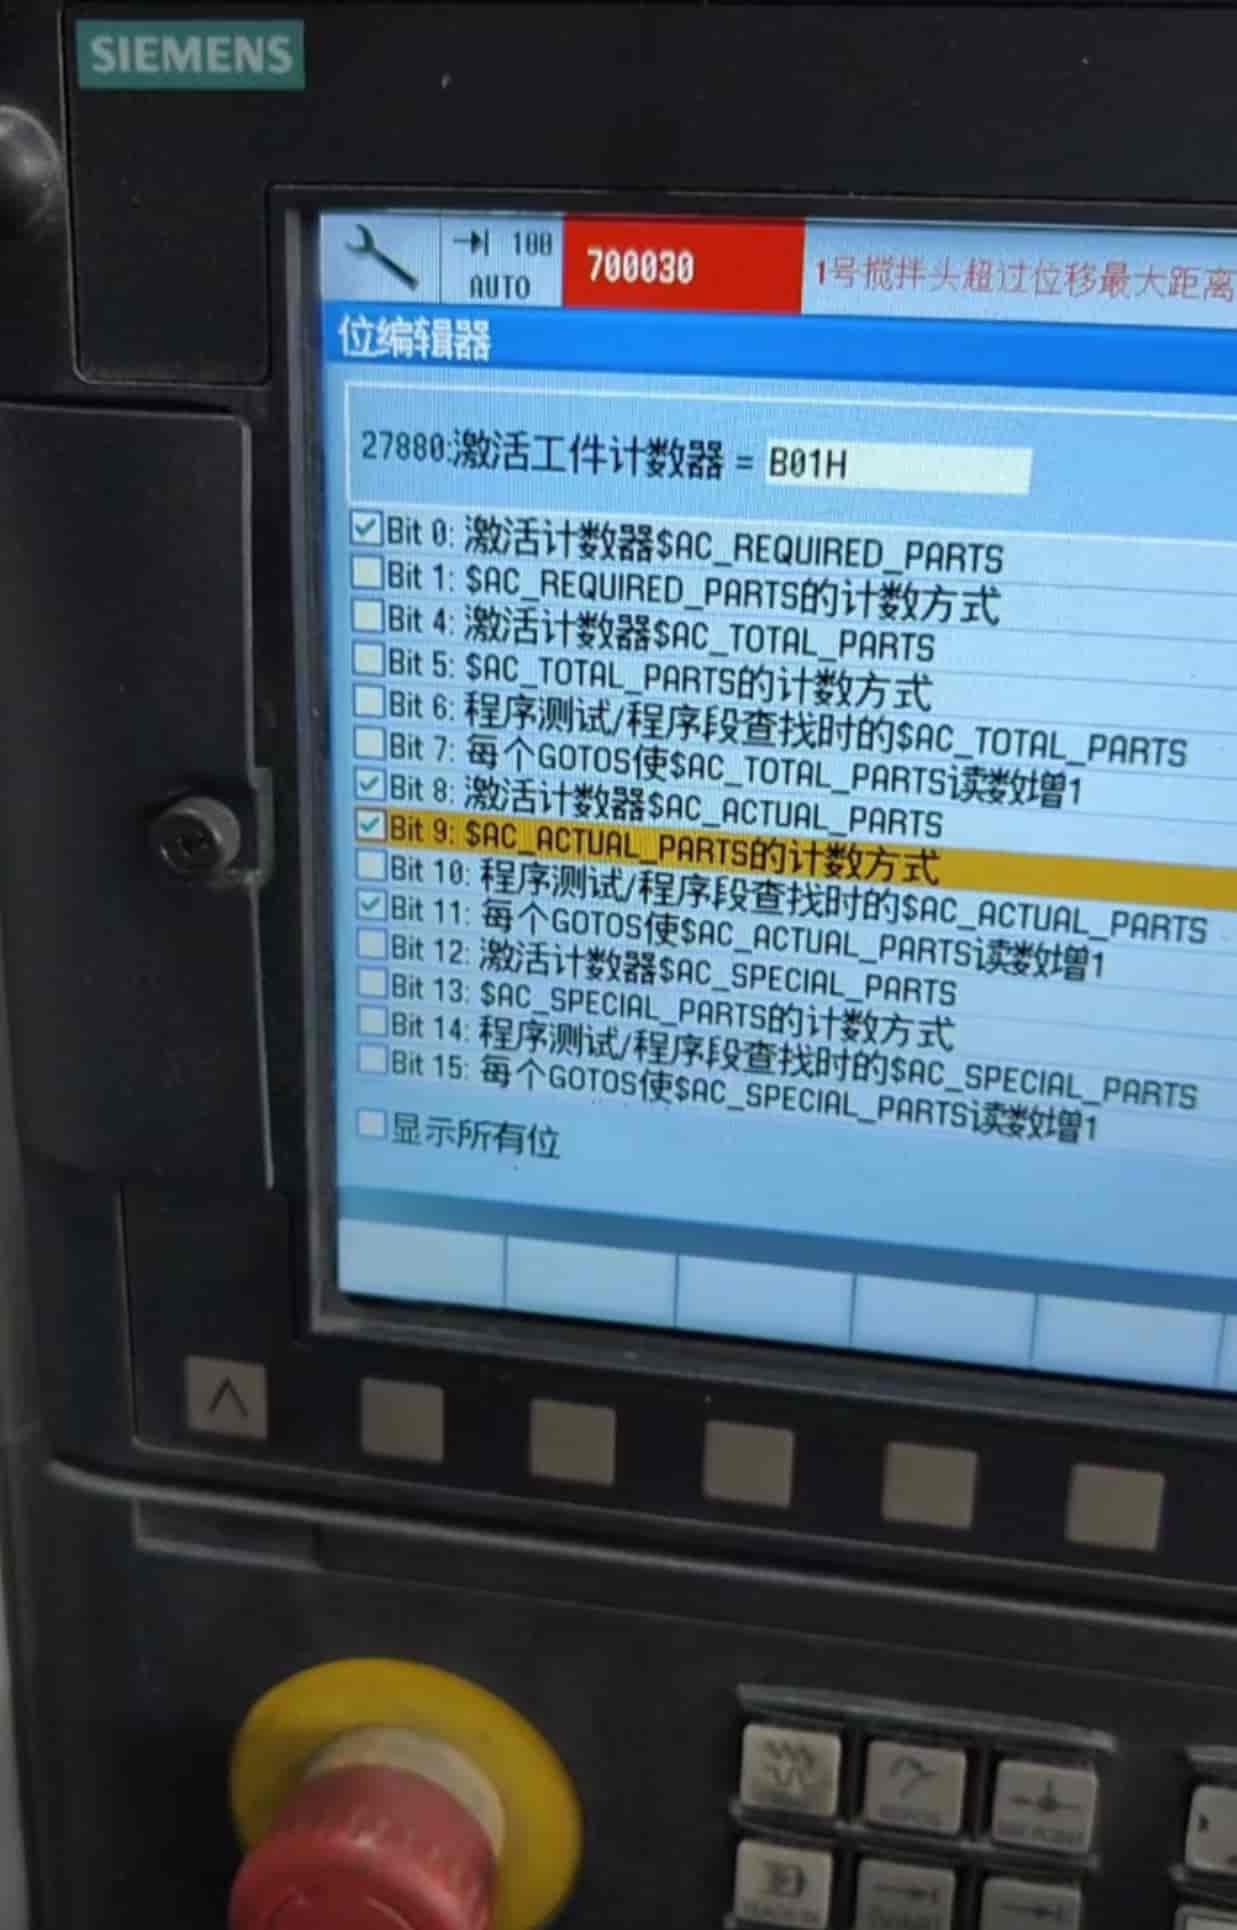
-
搜索
27882,自定义数字更改你想设置的计数代码,比如 99,那么后续将使用M99来计数,但为了整个设备的统一化,要求改成 95,后续就是M95来计数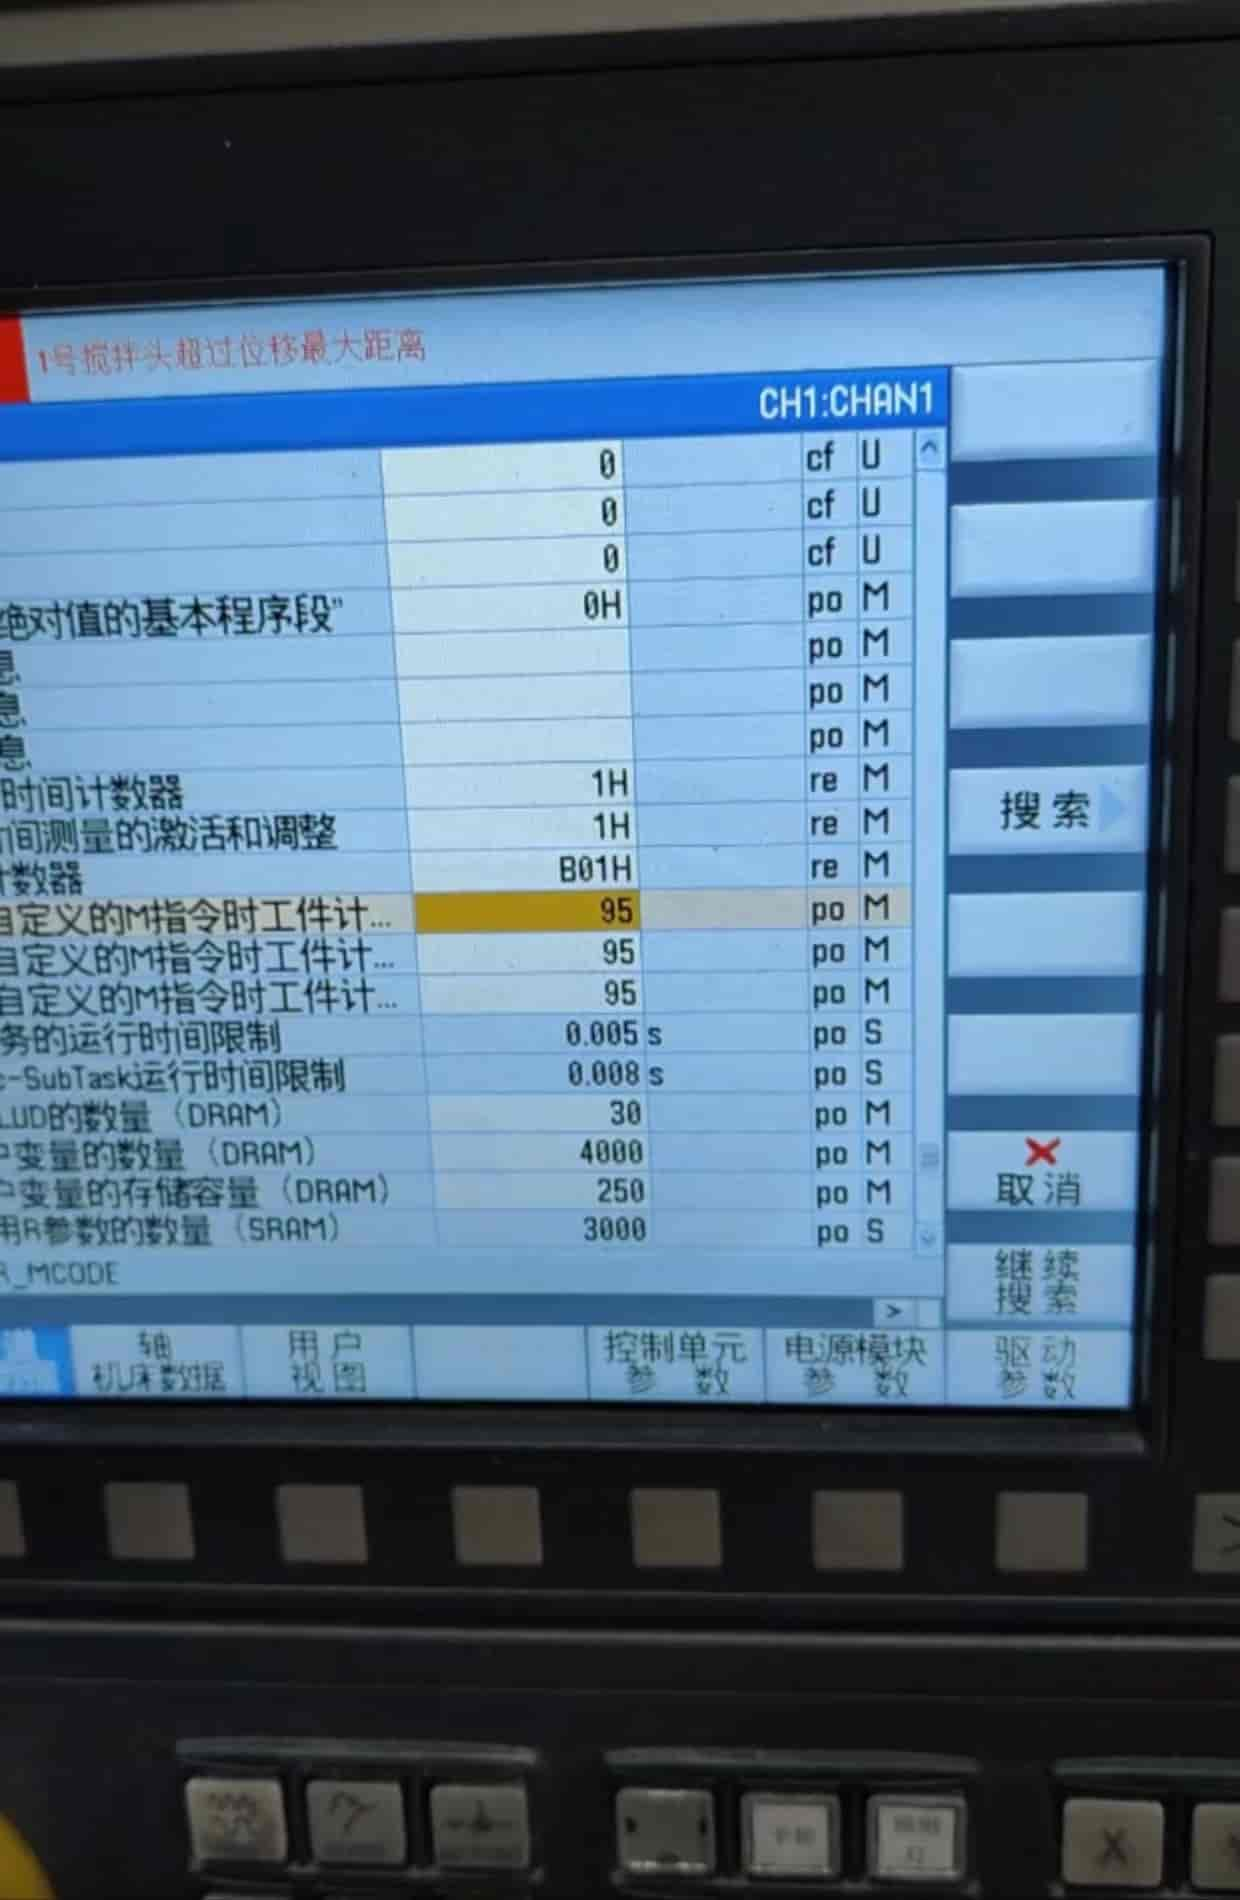
后续代码就更改为在 GOTO N1 之前就使用 M95 来计数
解决圆弧不流畅问题
一般发生在
泰利振特的设备情况上
-
进入调试界面
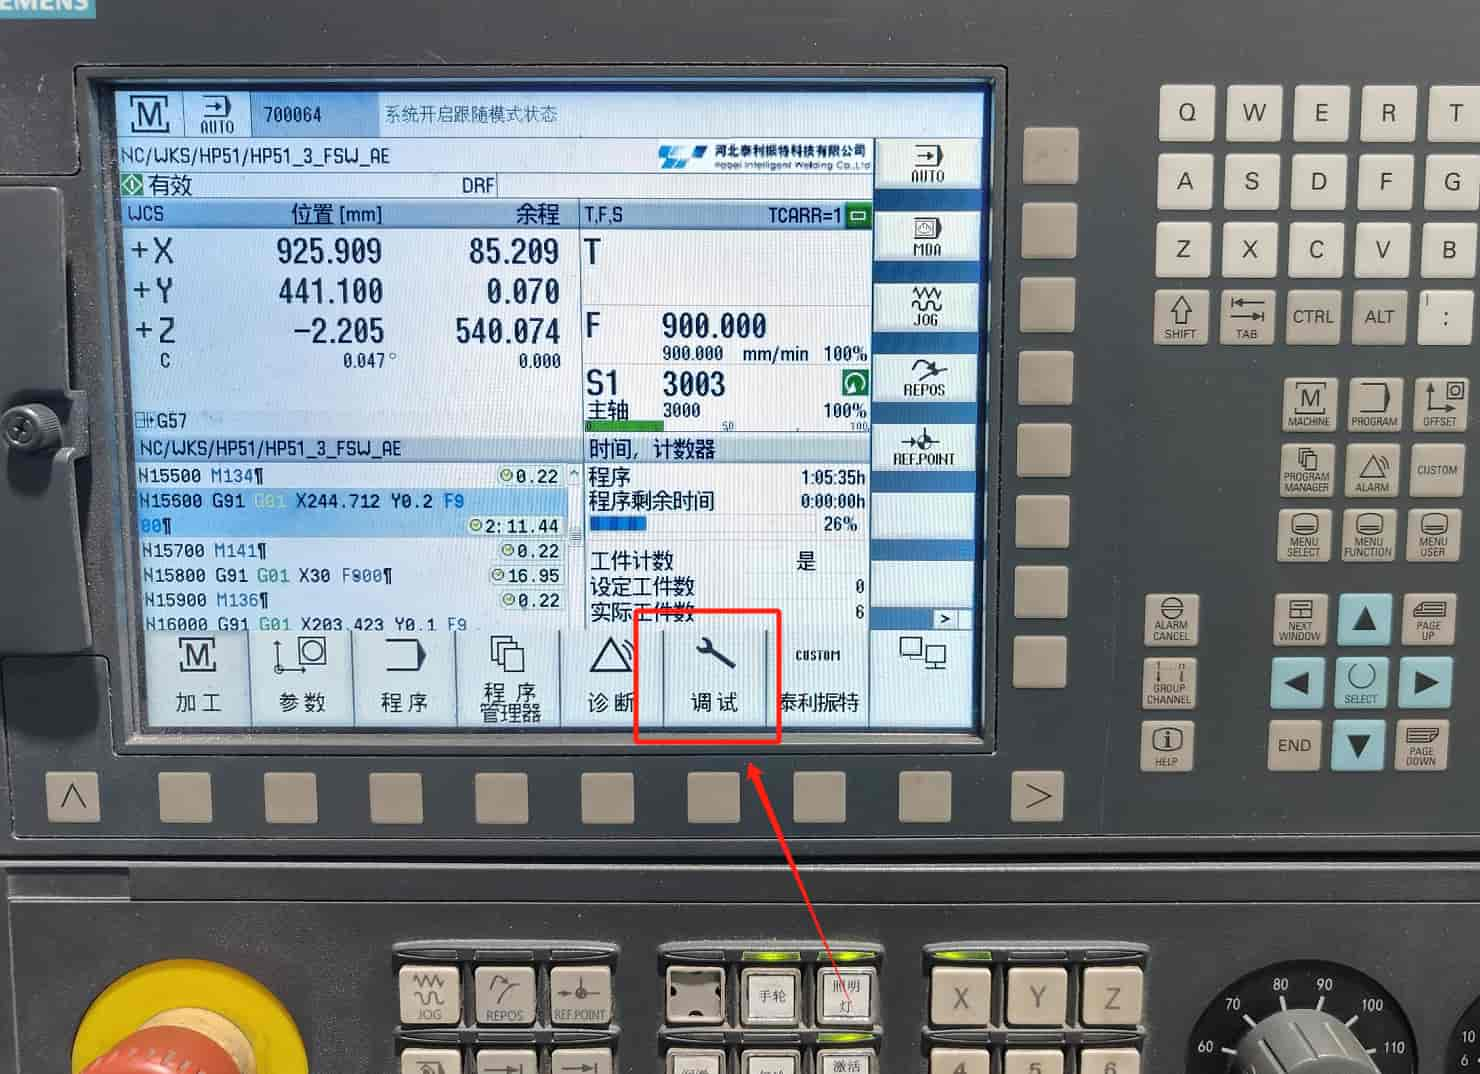
-
进入系统数据
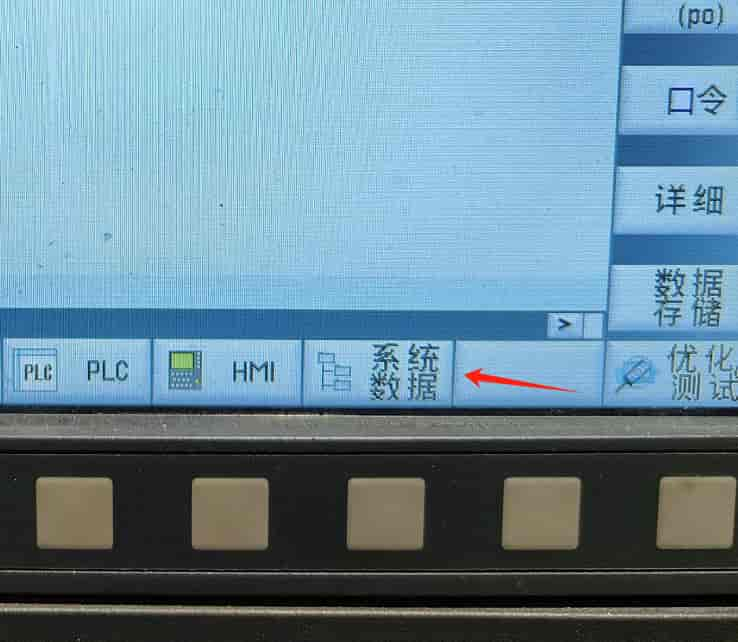
-
进入
轴机床数据并选择轴为X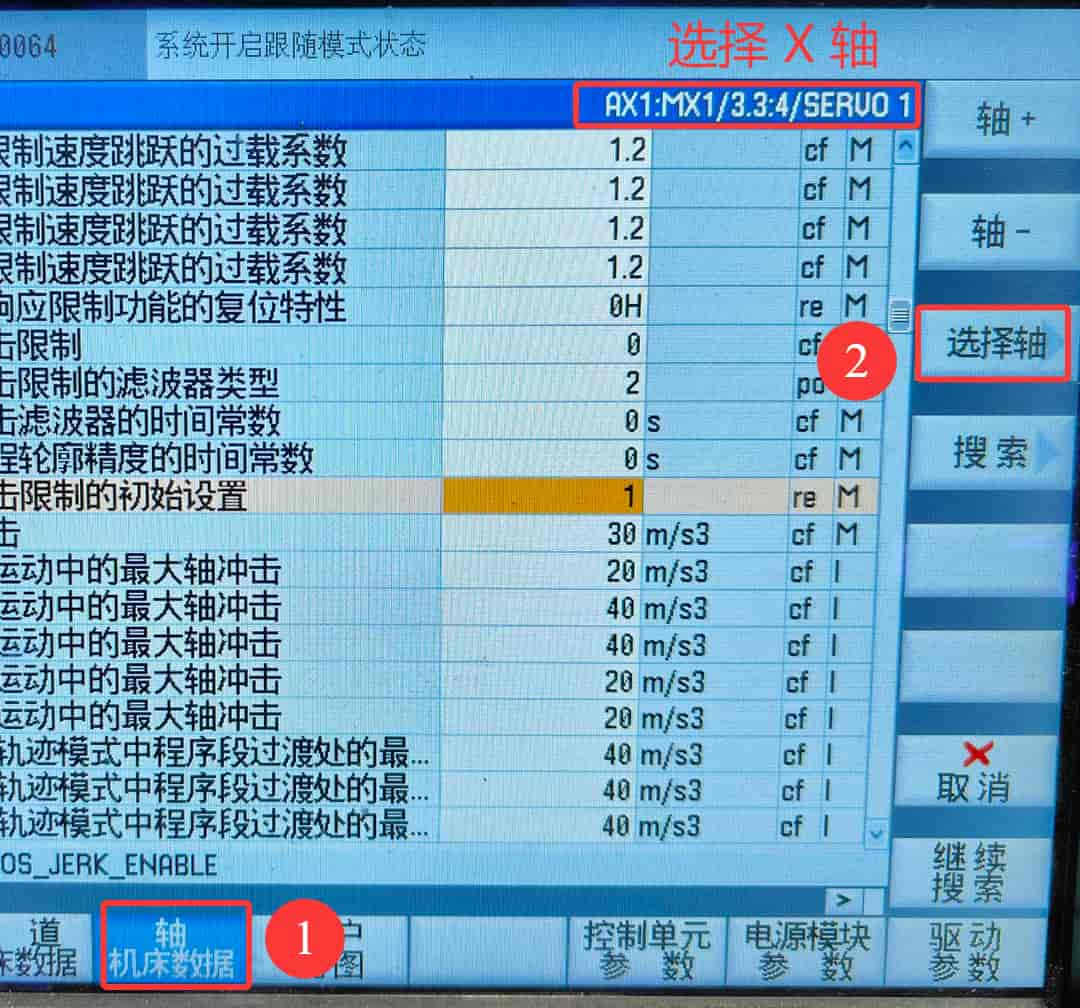
-
搜索
32420改为 0 及32630改为 1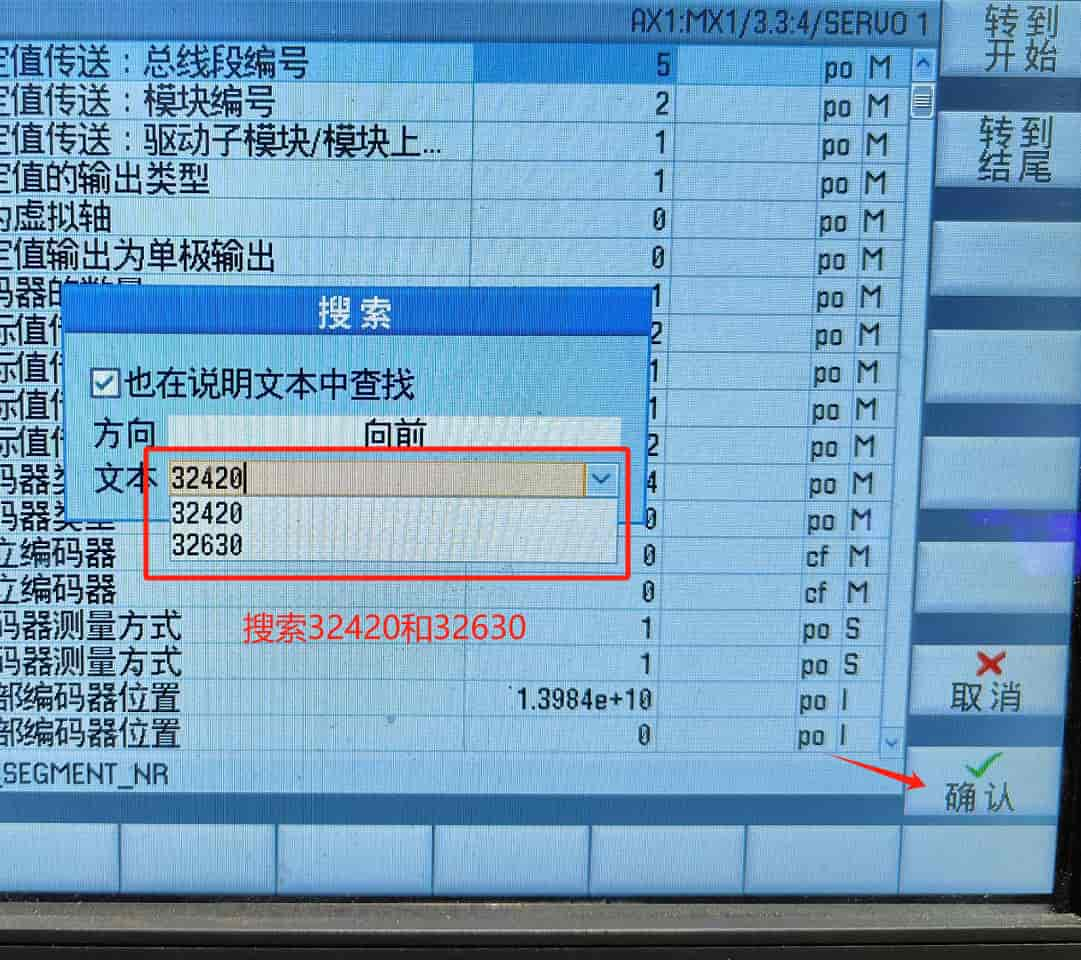
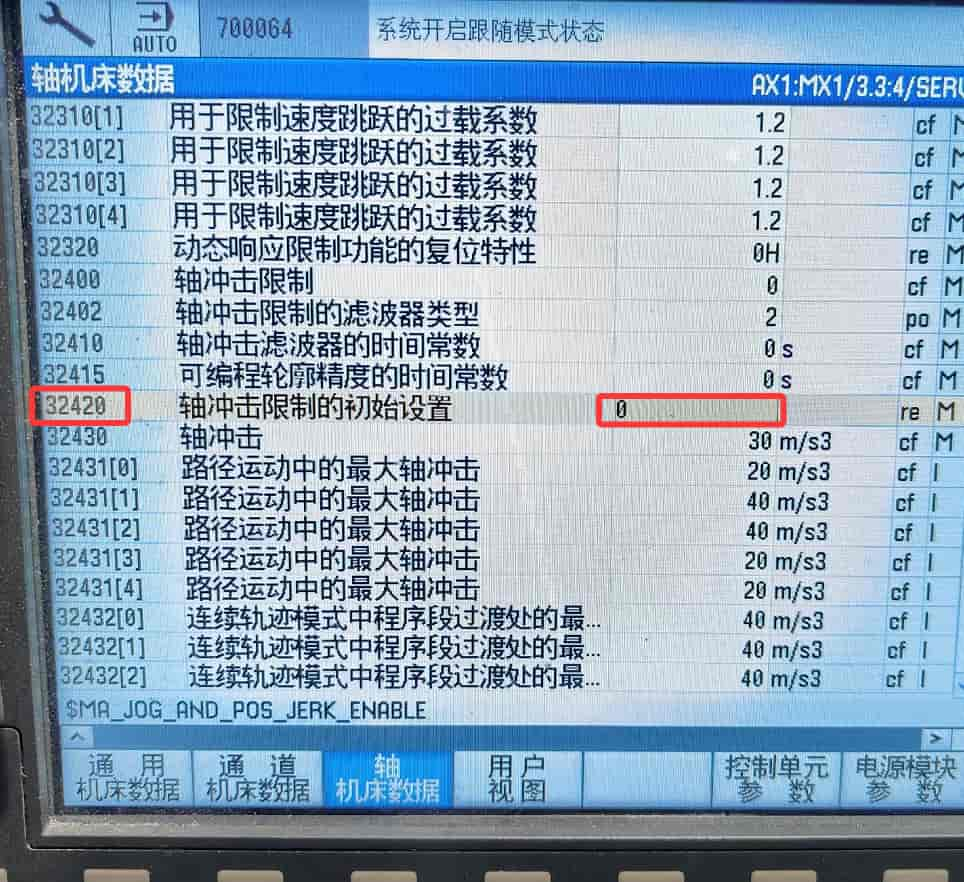
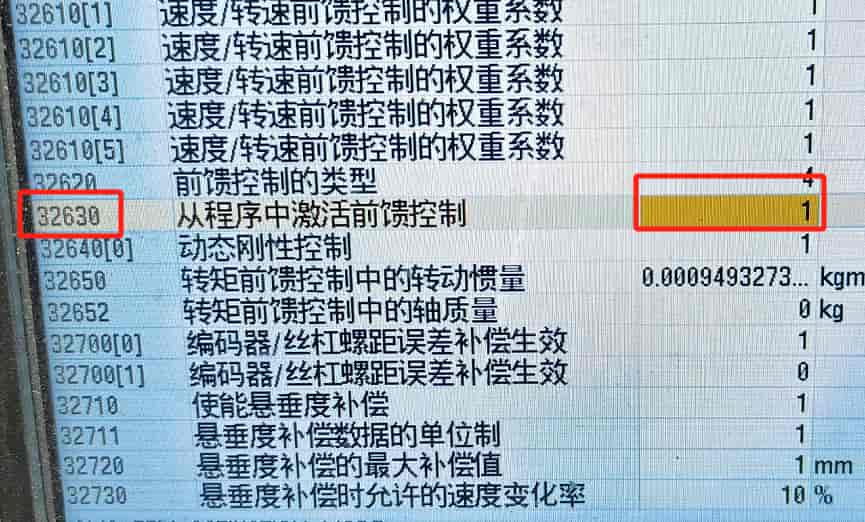
-
再选择
Y、Z、C轴,逐一按照如上更改(SP 轴不需要改)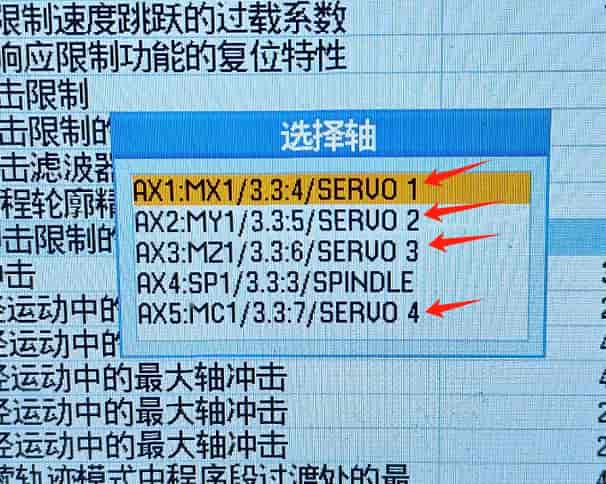
-
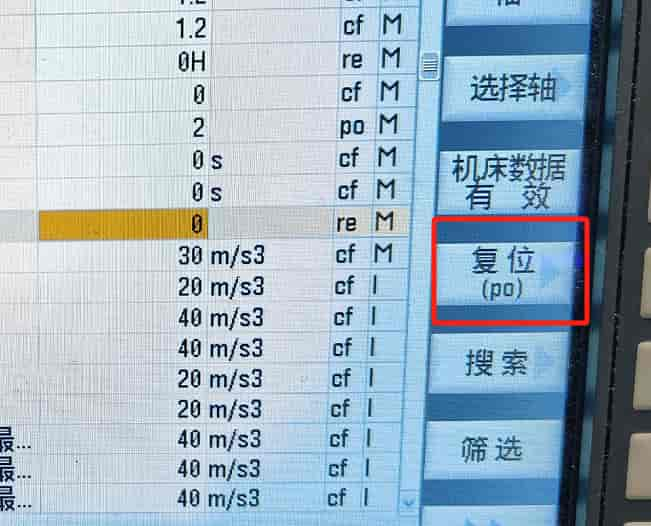
最后拍下急停,摁下复位Po;等待复位完成即可。
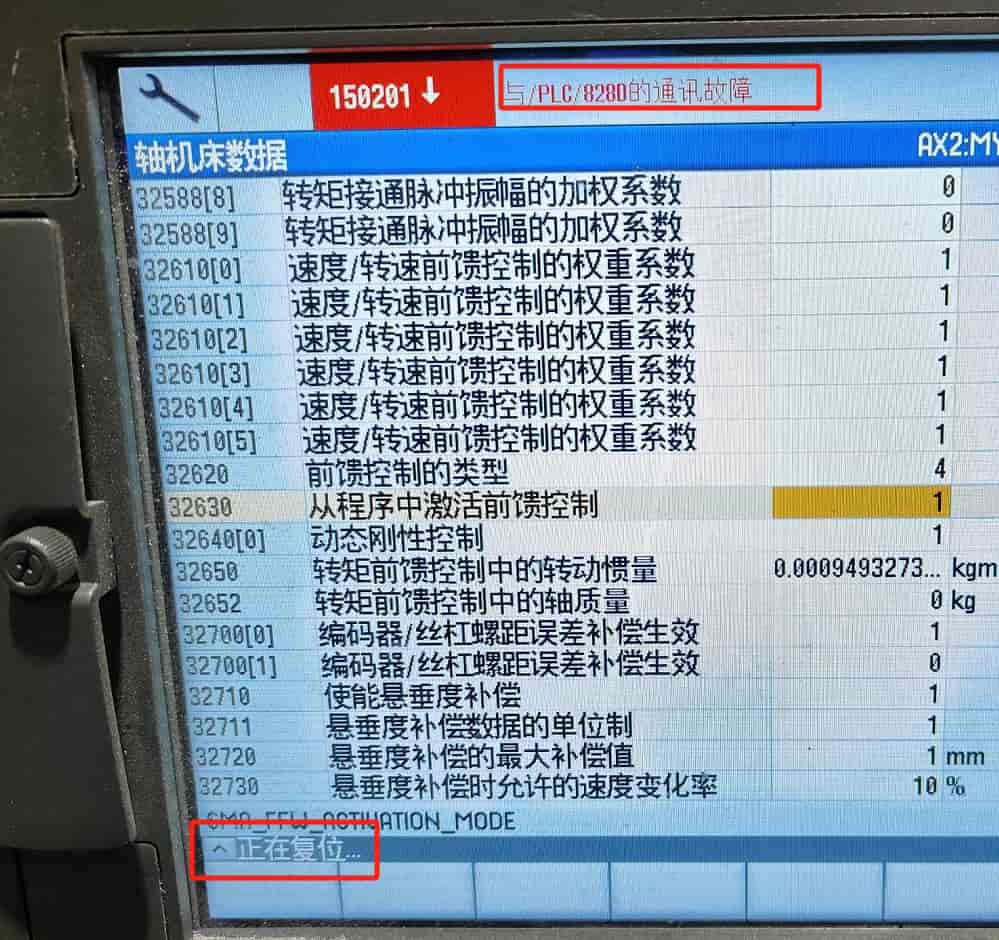
更改空走移动时的默认进给
默认 G0 快速移动时的进给是
F10000,有时特殊情况,需要对其进行修改
-
进入调试界面
-
进入系统数据
-
进入
轴机床数据并选择轴为X -
搜索
32000将10000改成你想要的进给,然后再搜索36200【0】和36200【1】改成15000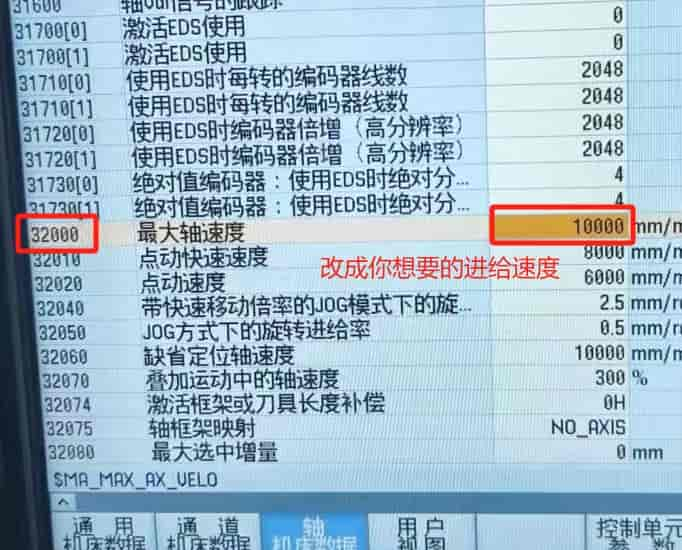
-
再切换到
Y轴数据,按照X轴那样更改即可 -
最后拍下急停;复位Po即可。
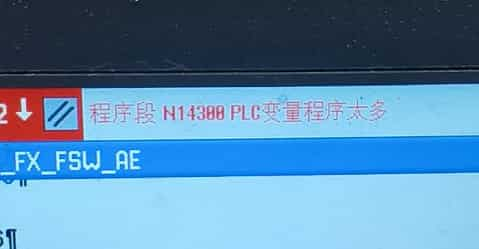
程序段 XXX PLC变量程序太多
一般这种只在泰利振特设备上出现,孚斯威设备到目前为止还未出现过
解决:
根据提示的 N14300 编号,我们就在 N14300 编号上面加个 STOPRE 代码即可,如下面代码所示