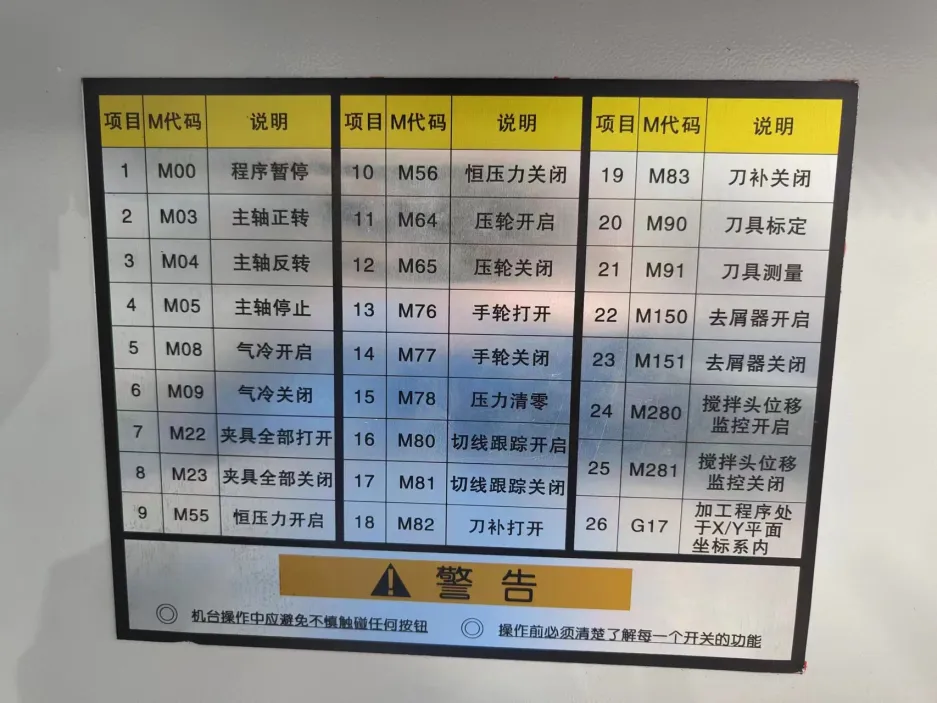
基础代码#
#赛福斯特
G 代码
代码         释义             举例					          说明
G90        绝对坐标        G90 G0 X100  	       主轴移动至 X 轴,机床坐标 100 的位置

G91		   相对坐标        G91 G0 X100           主轴移动至 X 轴当前机床坐标 +100 的位置(反方向移动可输入 X-100)

G0         快速移动         G0 X100               X轴(100为矢量)以机床最快进给速度移动至X轴100的位置

G01        限速移动         G01 X100 F500         X轴(100为矢量)F:进给速度(以500mm/min的进给速度移动至X轴100的位置)

G02        顺时针圆弧插补    G02 X10 Y10 R10 F200    (X10、Y10):坐标值、R10:圆弧半径

G03        逆时针圆弧插补    G03 X10 Y10 R10 F200    (X10、Y10):坐标值、R10:圆弧半径

G04		   延时、等待		G04 X2                 延时 2 秒、X:时间值,以秒为单位

G80/G81    主轴随动开启       G80……G81               开启后C轴随主轴移动方向自动进行调整

G83/G84     Z轴调节开启/关闭   G83……G84            Z轴调节方式有两种:手轮模式为手轮调节;压力模式下为自动调节,手轮将失效
M 控制代码
代码				 释义
M0					 暂停

M03                  主轴正转

M04                  主轴反转

M05                  主轴停止

M68/M69              前导轨滚轮开启/关闭

M70/M71              气冷却开启/关闭

M73 / M74            计数+1/重置计数

M77                  压力清零

M99                  执行所有端子信号

M100                 执行所有端子信号

M101-M124            控制单个端子信号输出

M131-M154            控制单个端子信号输出

M201-M224            气缸夹紧输入信号检测,检测到输入信号才能执行下一行指令

M231-M254            气缸松开输入信号检测,检测到输入信号才能执行下一行指令

M30 程序结束、并返回程序开头#西门子
信息
西门子与赛福斯特代码基本大同小异,以下列举几个不同的代码
代码				 释义
M64/M65			 前导轨滚轮开启 / 关闭

R999=18.45       设置投影半径

DRFOF            清除非手动模式下各轴移动的叠加值

G54              工件坐标系

G04 F1           延时、等待,注意是F

M280/M281         搅拌头寿命统计开启/关闭、如果是泰利振特则是 M22/M23

M8/M9             开启吹气/关闭

开启恒压力/关闭     开启恒压力/关闭

A_DBR[8]=6         设定压力值

M80/M81            打开切线跟踪/关闭

M82/M83            打开补偿/关闭

CR=5               圆弧半径
具体可参考