
圈焊烂孔问题
2024年4月8日
烂孔问题,焊接都是人工进行调节 Z 值去保证焊道质量,前提,也和前工序的质量挂钩,比如 槽深、槽宽 都是息息相连的,而我们能做的只能去加强培训作业员去认知焊道,如何辨别焊道质量,今天跟进了一上午,发现如下问题:
- 手轮调节档位作业员使用
100的去调节,精度没有 10 的那么高,所以不稳定,100 的调节精度是 0.1,10 的是 0.01,操作规范是 10 - 焊接时挤出来的铝屑粘在轴肩上,难以看清焊道,只能凭自己的经验判断下一步是该摇深还是摇浅
- 作业员长时间盯着焊道调节的时候,注意力会分散,不够集中,就出现烂孔(建议和铲毛刺打磨的轮着来)
鉴于如上所跟进的问题点得到真因,那就是调成自动焊接,使用恒压力,与其信任操作工,不如信任我的程序
在调试过程中,发现如下问题:
-
泰利振特设备的如需使用恒压力,程序开头必须要加
M78,代表着压力清零,否则会出现压力混淆,数据错乱,通俗来讲,就是和预先设定的压力不一样,原本是 2.6 压力的,实际焊接压力变成 0.3 左右,所以在焊接的时候,压力不稳定,要么焊穿,要么焊烂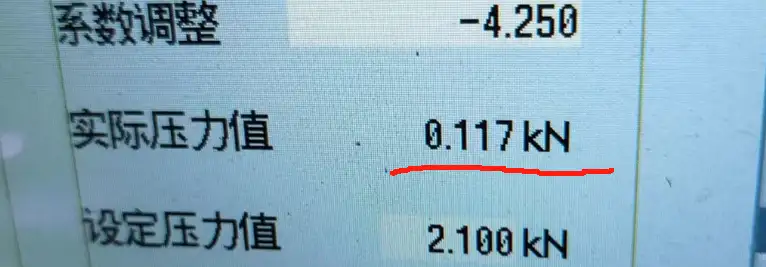
-
装配间隙过大
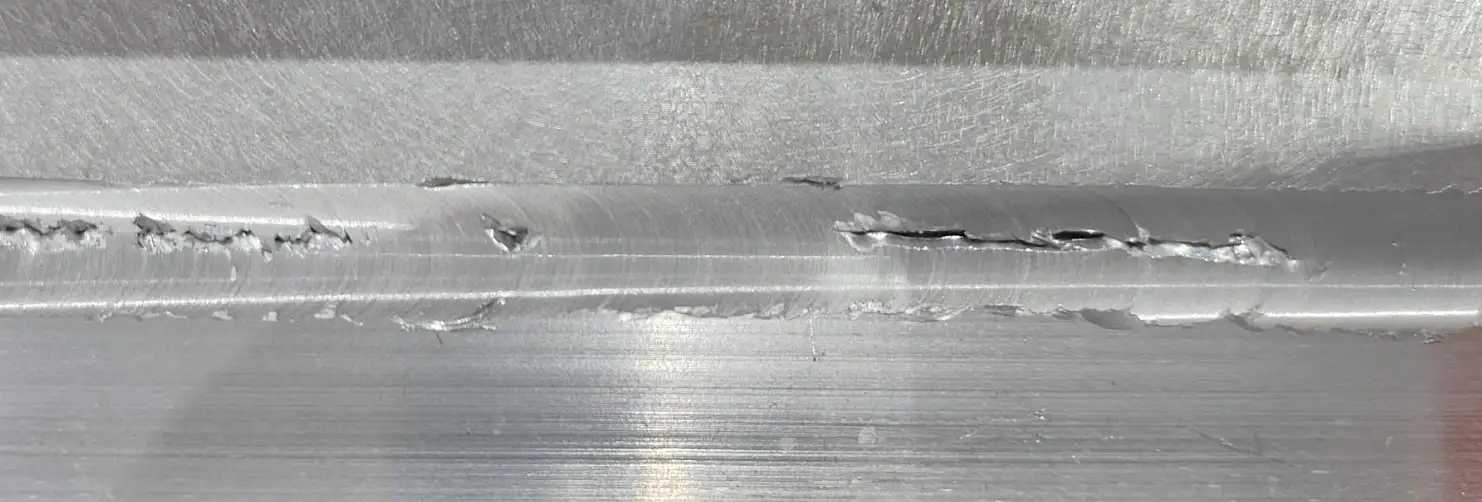
信息
最后,使用恒压力焊接,你的焊前状态都要比恒位移的要求要高很多,并不是恒压力不稳定,只是不满足它的焊接要求罢了!